Kameragesteuerte Werkstückerkennung statt mechanischer Magazine
Möchten Sie Ihre Kitamura-Bearbeitungszentren effizienter betreiben und die Spindelzeit Ihrer Hochpräzisionsmaschinen besser nutzen? MAFU-SHERPA CNC Automation bietet kameragesteuerte Roboterlösungen, mit denen sich bestehende Mycenter-, Mytrunnion- und HX-Maschinen wirtschaftlich nachrüsten lassen – unabhängig von Baujahr und Steuerung. Ob 3-Achs-Mycenter, 5-Achs-Mytrunnion oder horizontales HX-Bearbeitungszentrum: Eine Automation ist bei allen gängigen Kitamura-Baureihen möglich. Der SherpaLoader® erweitert die ohnehin hohe Maßhaltigkeit der Kitamura-Maschinen um eine reproduzierbare Werkstückzuführung – und entlastet qualifizierte Fachkräfte von Routinearbeiten.
Unverbindlich beratenKitamura-Bearbeitungszentren sind bekannt für Wiederholgenauigkeiten mit sehr niedrigen Toleranzen und Big-Plus-Doppelkontaktspindeln, die in Werkzeug-, Form- und Medizintechnikbetrieben für engste Toleranzen sorgen. Solche Maschinen sind eine erhebliche Investition – ihre Wirtschaftlichkeit hängt direkt von der Anzahl der produktiven Spindelstunden ab. Ohne Automation steht eine Kitamura jedoch oft 16 Stunden am Tag still, weil der Bediener nicht permanent zur Verfügung steht. Mit dem SherpaLoader® läuft die Maschine auch nachts und am Wochenende weiter und nutzt das Präzisionspotenzial konsequent aus.
In Kitamura-typischen Fertigungen sind Maßhaltigkeit, Oberflächengüte und Prozessüberwachung die eigentlich anspruchsvollen Aufgaben. Manuelles Be- und Entladen bindet das gleiche Personal an Routinetätigkeiten, das eigentlich für Qualitätssicherung und Optimierung gebraucht wird. Mit dem SherpaLoader® übernimmt der Roboter das Werkstückhandling, während der Zerspaner sich auf Werkzeugmanagement, Messtechnik und Programmierung konzentriert. Ein Bediener kann mehrere automatisierte Maschinen parallel überwachen – das entschärft den Fachkräftemangel, ohne Erfahrung im Team zu verlieren.
Beim manuellen Einlegen variieren Position und Spannkraft – mit Auswirkungen auf die Maßhaltigkeit der ersten Operation. Bei Kitamura-Maschinen mit Toleranzen im Mikrometerbereich kann das den entscheidenden Unterschied zwischen Gutteil und Ausschuss bedeuten. Der SherpaLoader® positioniert jedes Werkstück mit identischer Genauigkeit und legt es reproduzierbar in das Spannmittel. So bleiben die Bearbeitungsergebnisse über die gesamte Serie stabil – ein Vorteil, der sich besonders bei kleinen, hochpreisigen Bauteilen aus Medizintechnik und Mikropräzision auszahlt.
Die vertikalen Mycenter-Modelle wie 3XV, 4XV und 5XV bilden den Kern vieler Kitamura-Anwendungen in der Lohn- und Auftragsfertigung. Mit dem SherpaLoader® lassen sich diese Maschinen über die Fronttür beladen, ohne den Zugang zum Werkzeugmagazin oder Späneförderer zu blockieren. Auch ältere Modelle sind nachrüstbar. Werkstückgewichte von wenigen Gramm bis 175 kg projektspezifisch werden über die passende SherpaLoader®-Größe abgedeckt.
Die horizontalen HX-Modelle mit Palettenwechsler sind im klassischen Maschinenbau weit verbreitet. Bei einem zwei-Stationen-Palettenwechsler übernimmt der SherpaLoader® die Werkstückzuführung auf der Rüstseite, während die Maschine auf der zweiten Palette bearbeitet. So lässt sich die Hauptzeit der Maschine voll nutzen.
Das auf Medizintechnik-Implantate spezialisierte MedCenter5AX ist mit kompakter Bauweise, Mikropräzision und dichten Toleranzen ausgelegt. Für die zugehörigen Werkstücke – meist klein, leicht und wertvoll – bieten sich die kompakten SherpaLoader®-Modelle M7 und M12 an, die Bauteile bis 4 kg beziehungsweise 8 kg handhaben. Dabei zählt nicht das Volumen der Anlage, sondern die reproduzierbare Übergabe in die Spannvorrichtung – exakt das, was kameragesteuertes Werkstückhandling leistet.
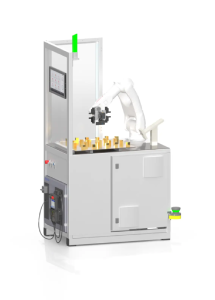
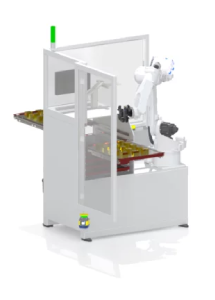
Für kleine Präzisionsbauteile aus Medizintechnik, Feinmechanik und Elektrodenfertigung sind SherpaLoader® M7 und SherpaLoader® M12 die richtige Wahl. Der M7 handhabt Werkstücke bis 4 kg, der M12 bis 8 kg.
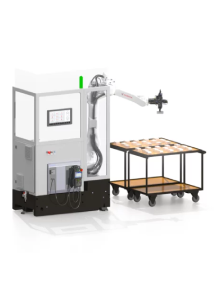
Die SherpaLoader® M25 und SherpaLoader® M50 decken das typische Teilespektrum im Maschinenbau und in der Auftragsfertigung ab. Der M25 bewegt Bauteile bis 18 kg, der M50 bis 38 kg – passend für Stahlzuschnitte, Aluminiumblöcke und Gehäuseteile auf Mycenter HX- und Mycenter XV-Maschinen. Mit diesen beiden Modellen lassen sich die meisten Kitamura-Standardanwendungen wirtschaftlich automatisieren.
Für schwere Gussteile, Stahlblöcke und Werkzeugbau-Rohlinge stehen SherpaLoader® M88 und SherpaLoader® M225 zur Verfügung. Der M88 handhabt Bauteile bis 73 kg, der M225 bis 175 kg projektspezifisch. Damit lassen sich auch anspruchsvolle Werkstücke auf großen HX-Bearbeitungszentren automatisieren, die manuell nur mit Hilfsmitteln zu handhaben wären.
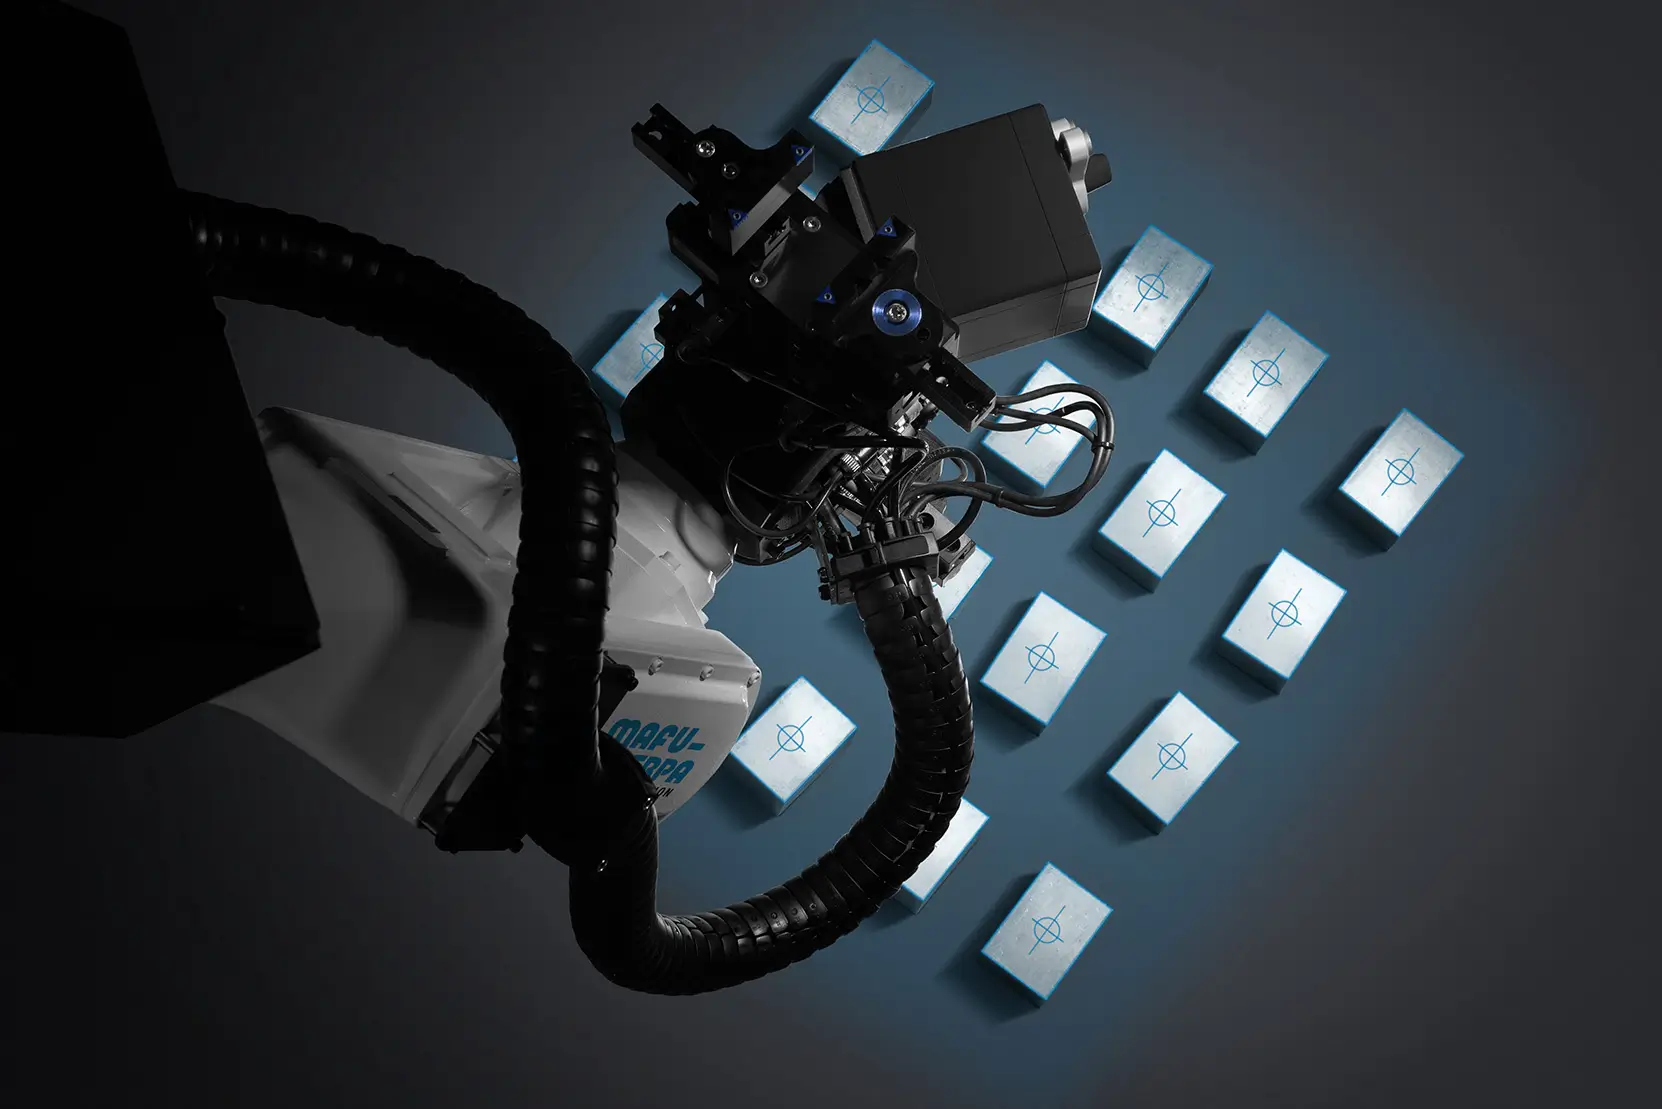
Den Kern des SherpaLoader® bildet SherpaVision®, ein 3D-Kamera-Lasersystem zur automatischen Werkstückerkennung. Das System erfasst Rohteile dort, wo sie tatsächlich liegen – ohne Rasterplatten, ohne Drehtische, ohne passgenaue Matrizen. Damit entfallen die mechanischen Vorrichtungen, die bei klassischen Beladelösungen die Umrüstzeit dominieren.

Im Vergleich zu festen Raster- oder Palettenpool-Systemen ist der SherpaLoader® deutlich schneller umgerüstet. Da keine Matrizen getauscht oder Aufnahmen umgebaut werden müssen, dauert ein Werkstückwechsel weniger als fünf Minuten. Es genügt, das Spannmaß der Greifer auf die neue Bauteilgröße einzustellen und in der Dialogsteuerung den passenden Auftrag zu wählen.
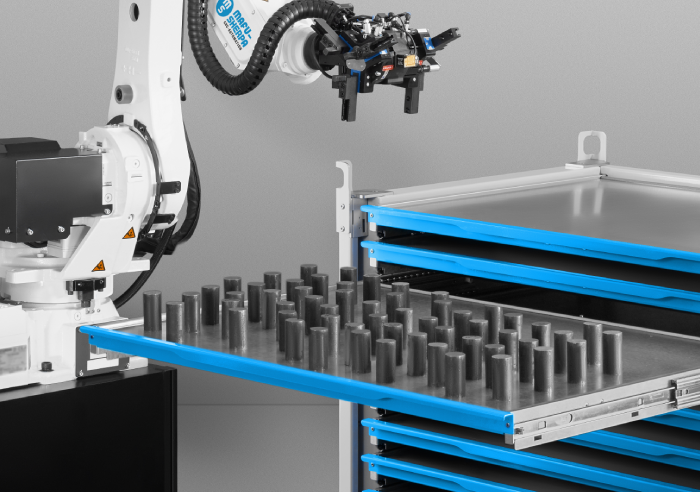
Drei Bereitstellungsformen decken das gesamte Spektrum der Kitamura-Anwendungen ab: Tischwagen für Prototypen und Kleinserien, SpaceBoxen für mittlere Stückzahlen und Europaletten für schwere oder große Werkstücke. Eine Roboterzelle kann zwei SpaceBoxen mit zusammen rund 12 m² Speicherfläche aufnehmen – Platz für über 3.000 Kleinteile. Für die typische Kitamura-Anwendung im Mikrobearbeitungsbereich bietet die SpaceBox die richtige Mischung aus Kapazität und schneller Bestückung. Bei großen Werkzeugbau-Bauteilen kommt die Palettenbereitstellung im Standardmaß 1.200 × 800 mm zum Einsatz.
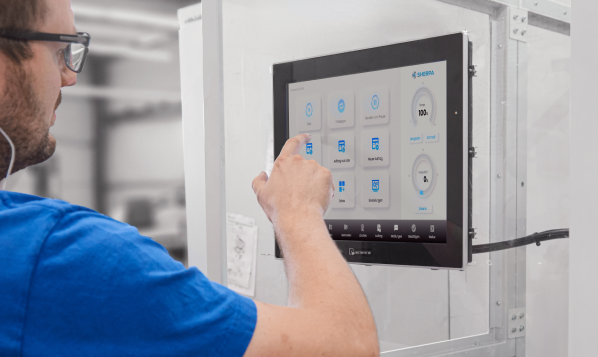
Die Bedienung des SherpaLoader® erfolgt über ein 17-Zoll-Touch-Display mit grafischer Dialogsteuerung. Werkstückabmessungen, Greifpositionen und Ablageorte werden über klare Eingabemasken erfasst, den Rest übernimmt das System automatisch. Auch Mitarbeiter ohne Vorerfahrung mit Robotern können nach kurzer Einweisung selbstständig produzieren.
Aktuelle Kitamura-Maschinen sind mit der hauseigenen Arumatik-Mi oder Arumatik-Mi Pro ausgestattet. Bei älteren Bestandsmaschinen sind häufig FANUC-Steuerungen (z. B. FANUC 15M, 16i oder 18i) verbaut. Der SherpaLoader® lässt sich an alle Varianten anbinden – über digitale Protokolle wie EtherNet/IP oder PROFIBUS DP bei modernen Maschinen, oder über freie M-Funktionen und potenzialfreie Kontakte bei älteren Modellen ohne Bus-Karte.
Die Roboterzelle arbeitet vollständig außerhalb der Kitamura-Maschine und greift nicht in deren Mechanik oder Steuerungssoftware ein. Damit bleibt die Herstellergarantie in der Regel unberührt, und die laufende Gewährleistung über den Kitamura-Servicepartner wird nicht beeinträchtigt.
Mit dem Modul Wenden lassen sich Werkstücke zwischen den Operationen automatisch drehen, ohne dass ein Bediener eingreifen muss. So werden Vorder- und Rückseite in derselben Schicht bearbeitet – relevant gerade bei Kitamura-Anwendungen mit kompletten Funktionsbauteilen aus Medizin- und Feinmechanik. Das Modul ist vollständig in die Dialogsteuerung integriert und ermöglicht eine durchgängige Komplettbearbeitung vom Rohteil bis zum fertigen Bauteil.
Das Modul Reinigen bläst Späne und Kühlschmierstoff von den fertig bearbeiteten Werkstücken, bevor sie zurück auf den Materialspeicher gelegt werden. Eine zusätzliche Abblasvorrichtung reinigt das Spannmittel in der Kitamura-Maschine vor dem Einlegen neuer Rohteile.
Das Modul Vorprägen versieht schmale bis breite Werkstücke mit definierten Spannflächen, sodass der Schraubstock einen sicheren Sitz findet. Das Modul Ausrichten positioniert Formteile reproduzierbar, bevor sie in das Spannmittel eingelegt werden.
Das Modul Markieren versieht jedes Bauteil per Karbid-Nadel mit Seriennummer, Datum oder Auftragsnummer – integriert in den Entladevorgang. Das Modul Abstechen erlaubt die Fertigung mehrerer Halbzeuge aus einem einzelnen Rohteil.
Die Investition in einen SherpaLoader® amortisiert sich bei richtiger Auslegung typischerweise innerhalb von 12 Monaten. Bei hochpreisigen Kitamura-Maschinen ist der Hebel besonders groß, weil jede zusätzliche Spindelstunde bei diesen Anlagen einen entsprechend hohen Beitrag liefert. Eine individuelle ROI-Berechnung ist Teil der Beratung und macht das wirtschaftliche Potenzial für die jeweilige Maschine transparent.
Der größte Hebel liegt außerhalb der regulären Arbeitszeit. Eine Kitamura-Maschine, die freitagabends mit Rohteilen bestückt wird und bis Montagmorgen autonom läuft, gewinnt bis zu 60 zusätzliche Produktionsstunden pro Woche. Das geschieht ohne Nacht- oder Wochenendzuschläge und ohne zusätzliche Bediener. Anwender berichten von täglichen Spindelzeit-Steigerungen um 10 bis 14 Stunden.
Kitamura bietet mit der Supercell-Reihe eine eigene 5-Achs-Komplettzelle mit integriertem Palettenpool für 20 bis 80 Paletten und einem werkseigenen Handling-Roboter. Der SherpaLoader® ist dazu eine herstellerneutrale Alternative – mit dem entscheidenden Unterschied: Eine SherpaLoader®-Zelle lässt sich auch an einer einzelnen Bestandsmaschine ohne werkseitige Vorbereitung nachrüsten und kann mit derselben Zelle an einer Kitamura, einer DMG MORI oder einer Hermle betrieben werden. Das schafft Flexibilität bei einem gemischten Maschinenpark und vermeidet Bindung an einen einzigen Lieferanten.
Mit seiner universellen Schnittstelle lässt sich der SherpaLoader® an alle gängigen Dreh- und Fräsmaschinen anbinden – unabhängig von deren Baujahr. So kann mit demselben SherpaLoader® eine betagte Bestandsmaschine nachgerüstet, und genauso eine Neumaschine automatisiert werden.











Grundsätzlich lassen sich alle gängigen Kitamura-Bearbeitungszentren automatisieren – von der vertikalen Mycenter-Reihe (3XV, 4XV, 5XV) über die horizontalen HX-Modelle (HX250iG bis HX630G) bis zu den 5-Achs-Maschinen Mytrunnion-4G, Mytrunnion-5G und MedCenter5AX. Auch ältere Mycenter-Modelle mit FANUC-Steuerung sind nachrüstbar. Bei Großmaschinen wie Bridgecenter-10G oder HX1250G ist eine Werkstückautomation projektspezifisch zu bewerten, da hier oft große aufgespannte Bauteile dominieren.
Ja. Neuere Kitamura-Maschinen lassen sich über digitale Protokolle wie EtherNet/IP oder PROFIBUS DP anbinden. Ältere Bestandsmaschinen ohne Bus-Karte werden klassisch über M-Funktionen und potenzialfreie Kontakte angebunden – ohne Eingriff in die Steuerungssoftware.
Die Roboterzelle arbeitet außerhalb der Maschine und ohne Eingriff in deren Mechanik oder Steuerungssoftware. Damit bleibt die Herstellergarantie in der Regel unberührt.
Vorbereitende Arbeiten – Aufstellung, elektrische Anbindung und Einrichtung der Materialbereitstellung – lassen sich oft im laufenden Betrieb erledigen. Die schnellste dokumentierte Installation eines SherpaLoader® dauerte drei Tage inklusive Schulung. So bleibt die Stillstandszeit der Kitamura-Maschine auf das notwendige Minimum für die finale Inbetriebnahme begrenzt.
Mit ausreichend großem Materialspeicher – zum Beispiel zwei SpaceBoxen mit zusammen 12 m² oder zwei Europaletten – kann eine Kitamura-Maschine über mehrere Schichten autonom produzieren.
Jede Fertigung ist anders. Werkstückspektrum, Maschinenpark, Losgrößen und Platzverhältnisse unterscheiden sich von Betrieb zu Betrieb. Am Anfang steht eine systematische Anforderungsanalyse: Welche Kitamura-Maschinen sollen automatisiert werden? Welche Werkstücke laufen am häufigsten? Wie viel Platz steht zur Verfügung? Aus diesen Informationen entsteht ein passgenaues Automatisierungskonzept – inklusive Wirtschaftlichkeitsberechnung.
Technische Datenblätter geben einen ersten Eindruck, eine Live-Demonstration zeigt die Praxis. Dadurch wird schnell sichtbar, wie präzise und zuverlässig der Roboter arbeitet. Termin vereinbaren: +49 711 2525 744-0 oder info@mafu-sherpa.com.
Auf Basis der Anforderungsanalyse entsteht ein konkretes Angebot mit transparenter ROI-Berechnung. Sie sehen, mit welcher Amortisationszeit zu rechnen ist und welche zusätzliche Spindelzeit realistisch erreichbar ist.
Von der ersten Beratung über die Konfiguration bis zur Inbetriebnahme begleitet MAFU-SHERPA das Projekt durchgängig. Das umfasst Aufstellung, Anbindung an die Kitamura-Steuerung, Einrichtung des ersten Werkstücks und die Schulung der Bediener. Nach der Übergabe steht ein Servicepartner-Netzwerk für schnelle Reaktionszeiten zur Verfügung. So wird der Übergang in die automatisierte Produktion zur Routine – nicht zum Risiko.
Gerne zeigen wir Ihnen und Ihrem Team, wie Sie den SherpaLoader® ohne Vorkenntnisse starten und einsetzen können.
Rufen Sie uns an
Schreiben Sie uns