Kameragesteuerte Werkstückerkennung statt mechanischer Ordnung
Möchten Sie Ihre EMCO-Maschinen effizienter betreiben und Ihre Fertigung zukunftssicher automatisieren? MAFU-SHERPA CNC Automation bietet kameragesteuerte Roboterlösungen, mit denen sich bestehende Dreh- und Fräsmaschinen aus Hallein wirtschaftlich nachrüsten lassen, unabhängig von Baujahr und Steuerung. Ob EMCOTURN, MAXXTURN oder HYPERTURN, ob UMILL, MAXXMILL oder EMCOMILL: Eine Automation ist bei allen gängigen EMCO-Baureihen möglich. Der SherpaLoader® steigert die Spindelauslastung, senkt Personalkosten und macht den Betrieb unabhängiger vom Fachkräftemangel.
Unverbindlich beratenEin zentrales Ziel der EMCO-Automation mit MAFU-SHERPA ist die deutliche Erhöhung der Spindellaufzeit. Mit autonomer Beladung produziert die Maschine auch nachts und am Wochenende ohne Bedienereingriff. Aus einer Einschicht-Anlage entsteht so ein Produktionssystem, das täglich 16, 20 oder mehr Spindelstunden erreicht. Das hebt die Auslastung und damit die Wirtschaftlichkeit der EMCO-Maschine spürbar an.
Das manuelle Be- und Entladen einer HYPERTURN oder UMILL bindet qualifiziertes Personal an Routineaufgaben. Mit dem SherpaLoader® übernimmt der Roboter diese Tätigkeiten, sodass Fachkräfte sich auf Rüsten, Qualitätsprüfung und Prozessoptimierung konzentrieren können. Ein Bediener kann mehrere automatisierte Maschinen parallel betreuen. So lässt sich der Fachkräftemangel abfedern, ohne Erfahrung im Team zu verlieren.
Beim manuellen Einlegen variieren Position und Spannkraft, was sich auf Maßhaltigkeit und Ausschussquote auswirkt. Der SherpaLoader® positioniert jedes Werkstück mit identischer Genauigkeit und legt es reproduzierbar in Spannfutter oder Schraubstock. Das Ergebnis ist eine gleichmäßige Bauteilqualität über die gesamte Serie hinweg. Besonders bei der Komplettbearbeitung auf HYPERTURN-Dreh-Fräszentren, wo jede Abweichung in der ersten Aufspannung alle Folgeoperationen beeinflusst, macht sich dieser Vorteil bemerkbar.
Die Automatisierung lohnt sich nicht erst bei Großserien. Der SherpaLoader® ist auf Losgrößen von 5 bis 5.000 Teilen ausgelegt und bewältigt Werkstückwechsel in unter fünf Minuten. Damit rechnet sich die Automation an EMCO-Maschinen auch bei häufig wechselnden Aufträgen und Stückzahlen unter 100. Lohnfertiger mit gemischtem Teilespektrum profitieren so doppelt: durch hohe Spindelzeit und durch Flexibilität bei der Auftragsabwicklung.
Kompatibel mit EMCOTURN, MAXXTURN und HYPERTURN
Der SherpaLoader® lässt sich an alle gängigen EMCO-Drehmaschinen anbinden. Dazu zählen die EMCOTURN-Reihe (E25, E45, E65) als kompakte CNC-Drehmaschinen mit Fräsantrieb, die MAXXTURN-Universaldrehzentren (45, 65, 95, 110) mit Haupt- und Gegenspindel sowie die HYPERTURN-Dreh-Fräszentren (45, 65, 95, 100, 110, 200) für die Komplettbearbeitung. Die Anbindung erfolgt unabhängig davon, ob die Maschine mit Siemens-, Fanuc- oder Heidenhain-Steuerung ausgestattet ist. Entscheidend sind Zugänglichkeit des Arbeitsraums, Spannmittel und verfügbare Schnittstellen.
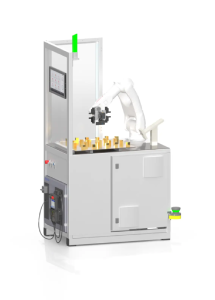
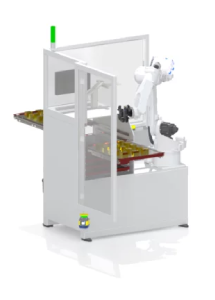
Für leichte Futterteile und kurze Wellen, wie sie typisch auf EMCOTURN E25 und E45 gefertigt werden, bieten sich SherpaLoader® T7 und SherpaLoader® T12 an. Der T7 handhabt Bauteile bis 4 kg, der T12 bis 8 kg bei Rundmaterial von Ø 10 bis 150 mm. Beide Modelle sind kompakt gebaut und passen zum geringen Platzbedarf der kleineren EMCO-Drehmaschinen.
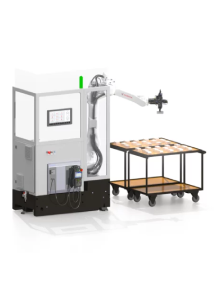
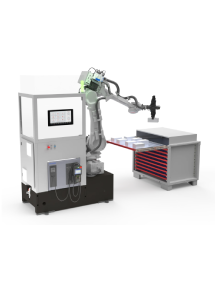
Für mittlere Drehteile wie Buchsen, Flansche oder Kupplungsteile sind SherpaLoader® T25 und T50 ausgelegt. Der T25 bewegt Werkstücke bis 18 kg bei Rundmaterial bis Ø 220 mm, der T50 bis 38 kg bei Rundmaterial bis Ø 300 mm und Wellen bis 600 mm Länge. Damit decken beide Modelle das typische Teilespektrum der MAXXTURN- und mittleren HYPERTURN-Modelle ab.
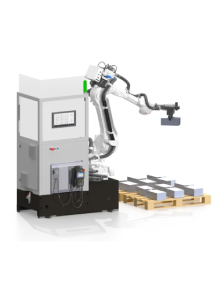
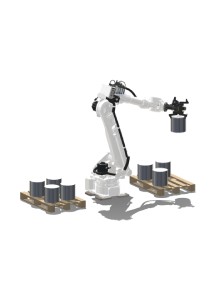
Für schwere Drehteile auf den großen HYPERTURN- und MAXXTURN-Modellen stehen SherpaLoader® T88 und T225 zur Verfügung. Der T88 handhabt Bauteile bis 73 kg und Wellen bis 1.000 mm Länge, der T225 ist für Werkstücke bis 175 kg projektspezifisch ausgelegt. Damit lassen sich auch schwere Schmiede- und Gussrohlinge automatisieren, die für viele Wettbewerbssysteme zu groß sind.
Kompatibel mit UMILL, MAXXMILL und EMCOMILL
Bei den Fräsmaschinen von EMCO deckt die M-Serie das gesamte Werkstückspektrum ab. Automatisiert werden die 5-Achs-Universalfräsmaschinen der UMILL-Reihe (630, 750, 1500, 1800), die vertikalen 5-Seiten-Fräszentren MAXXMILL 500, 630 und 750 sowie die 3-Achs-Universalfräsmaschinen EMCOMILL 750, 1200 und 1800. Gerade die MAXXMILL ist von EMCO für Lohnfertigung und kleine bis mittlere Stückzahlen konzipiert, also genau das Einsatzfeld, in dem sich der SherpaLoader® auszahlt.
Für kleine Präzisionsbauteile aus Feinmechanik und Medizintechnik eignen sich SherpaLoader® M7 und M12 Der M7 handhabt Werkstücke bis 4 kg, der M12 bis 8 kg bei Kantmaterial von 10 × 10 × 10 mm bis 150 × 150 × 150 mm. Beide Modelle sind kompakt gebaut und ermöglichen hohe Stückzahlen in autonomen Laufzeiten.
Die Modelle M25 und M50 decken das typische Teilespektrum in Maschinenbau und Auftragsfertigung ab. Der M25 bewegt Stahlzuschnitte und Aluminiumblöcke bis 18 kg, der M50 bewältigt Bauteile bis 38 kg bei Kantmaterial bis 300 × 300 × 300 mm. Mit diesen beiden Größen lassen sich die meisten Anwendungen auf MAXXMILL und UMILL wirtschaftlich automatisieren.
Für schwere Gussteile, Stahlblöcke und Rohlinge stehen SherpaLoader® M88 und M225 zur Verfügung. Der M88 handhabt Bauteile bis 73 kg, der M225 bis 175 kg projektspezifisch. Die MAXXMILL 630 und 750 sind für Werkstückgewichte bis 300 kg ausgelegt, die EMCOMILL-Reihe trägt bis zu 2.000 kg auf dem Tisch. Für dieses Gewichtsspektrum sind die großen SherpaLoader®-Modelle die passende Ergänzung.
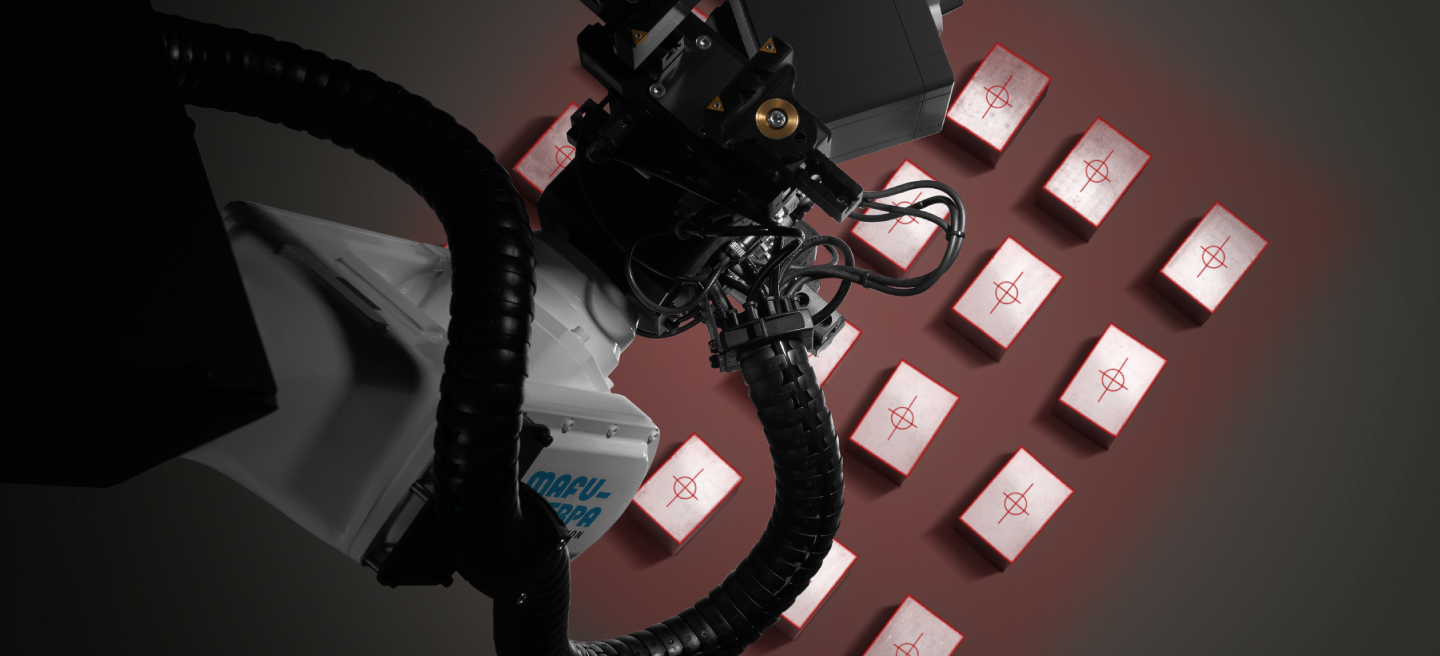
Den Kern des SherpaLoader® bildet SherpaVision®, ein 3D-Kamera-Lasersystem zur automatischen Werkstückerkennung. Das System erfasst Rohteile dort, wo sie tatsächlich liegen, ohne Rasterplatten, ohne Drehtische, ohne passgenaue Matrizen. Damit entfallen die mechanischen Vorrichtungen, die bei klassischen Beladelösungen die Umrüstzeit dominieren. Eine integrierte Schutzklappe hält die Optik auch im rauen Fertigungsumfeld dauerhaft sauber.
Bei wechselnden Losen zählt jede Minute Stillstand. Da keine Matrizen getauscht oder Aufnahmen umgebaut werden müssen, dauert ein Werkstückwechsel am SherpaLoader® weniger als fünf Minuten. Es genügt, das Spannmaß der Greifer auf die neue Bauteilgröße einzustellen und in der Dialogsteuerung den passenden Auftrag zu wählen. Diese kurzen Rüstzeiten sind entscheidend für EMCO-Anwender in der Lohnfertigung mit täglich wechselnden Aufträgen.
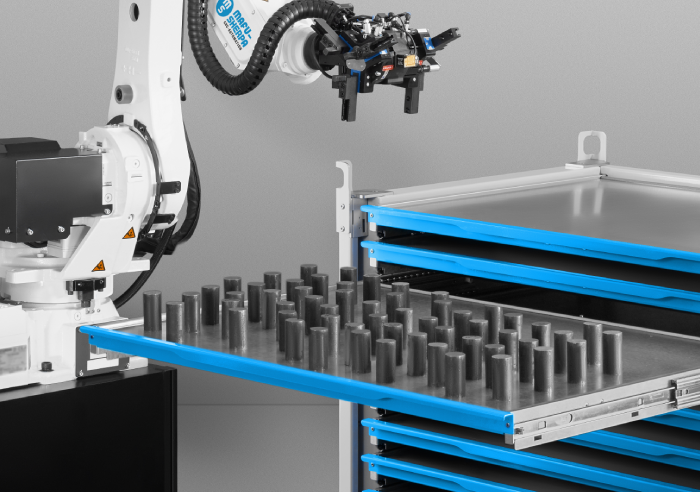
Drei Bereitstellungsformen decken das gesamte Spektrum der EMCO-Anwendungen ab: Tischwagen für Prototypen und Kleinserien, SpaceBoxen für mittlere Stückzahlen und Europaletten für schwere Werkstücke. Eine Roboterzelle kann zwei SpaceBoxen mit zusammen rund 12 m² Speicherfläche aufnehmen. Das bietet Platz für über 3.000 Kleinteile und autonome Laufzeiten von mehreren Tagen. Rund- und Sechskantstangen, Platten- und Vierkantzuschnitte sowie Guss- und Schmiedeteile werden ohne aufwendiges Einsortieren bereitgestellt.
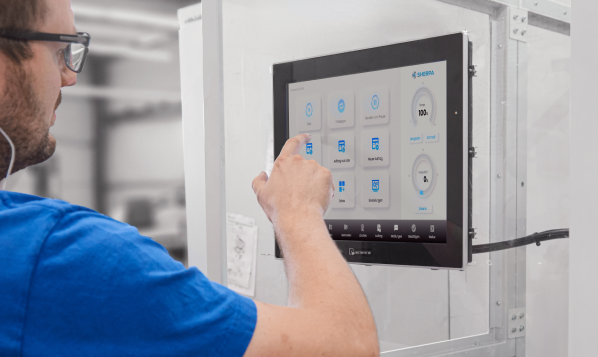
Die Bedienung des SherpaLoader® erfolgt über ein 17-Zoll-Touch-Display mit der grafischen Dialogsteuerung EasyControl. Bediener müssen weder die Steuerung der EMCO-Maschine im Detail beherrschen noch eine Roboter-Programmiersprache lernen, um neue Aufträge einzurichten. Werkstückabmessungen, Greifpositionen und Ablageorte werden über klare Eingabemasken erfasst, den Rest übernimmt das System automatisch. Auch Mitarbeiter ohne Roboter-Vorerfahrung produzieren nach kurzer Einweisung selbstständig.
EMCO bietet mit AX Automation eigene Lösungen an, vom Palettenhandling für UMILL und MAXXMILL bis zur Roboterzelle SmartAXLoad. Der SherpaLoader® ergänzt dieses Angebot mit einem herstellerneutralen Konzept: Die T-Serie automatisiert Drehmaschinen, die M-Serie Fräsmaschinen, beide mit derselben Dialogsteuerung, derselben Kameratechnik und denselben Bereitstellungsmedien. Wer im Betrieb eine HYPERTURN und eine UMILL nebeneinander stehen hat, arbeitet mit einem einheitlichen Bedienkonzept und einer Schulung für beide Anlagen.
Viele EMCOTURN, MAXXTURN und EMCOMILL wurden als Einzelmaschinen ohne Automation ausgeliefert und laufen seit Jahren zuverlässig im Handbetrieb. Genau hier setzt der SherpaLoader® an: Die Nachrüstung erfolgt ohne Eingriff in die Maschine und unabhängig davon, ob eine werksseitige Automationsvorbereitung vorhanden ist. Auch ältere Maschinengenerationen mit Sinumerik 840D oder früheren Fanuc-Steuerungen sind anbindbar. So wird aus einer bewährten Bestandsmaschine eine mannlos produzierende Anlage, ganz ohne Investition in eine Neumaschine.
Eine SherpaLoader®-Zelle ist nicht an EMCO gebunden. Dieselbe Automation kann heute eine MAXXTURN beladen und morgen, nach einer Umstellung des Maschinenparks, eine Maschine eines anderen Herstellers. Das schützt die Investition über Maschinengenerationen hinweg und schafft Flexibilität, wenn im Betrieb Maschinen verschiedener Fabrikate stehen. Für Lohnfertiger mit heterogenem Maschinenpark ist das ein entscheidender Vorteil gegenüber herstellergebundenen Systemen.
Kaum ein Hersteller bietet eine so breite Steuerungsauswahl wie EMCO: Siemens Sinumerik 828D, 840D sl und Sinumerik ONE, Fanuc 0i-TF und 0i-MF, Heidenhain CNC PILOT 640 bei den Drehmaschinen sowie TNC 620, TNC 640 und TNC7 bei den Fräsmaschinen. Der SherpaLoader® lässt sich an alle Varianten anbinden: über digitale Protokolle wie Profibus, Profinet oder Ethernet/IP bei neueren Maschinen, oder über freie M-Funktionen und potenzialfreie Kontakte bei älteren Modellen. In allen Fällen bleibt die Bedienoberfläche der Maschine vollständig unberührt.
EMCO-Fräsmaschinen ohne pneumatische oder hydraulische Drehdurchführung lassen sich über den elektrischen Spindelantrieb von MAFU-SHERPA automatisieren. Ein Drehmomentschrauber spannt und löst konventionelle Maschinenschraubstöcke, das Anzugsmoment wird auftragsspezifisch in der Dialogsteuerung eingestellt. Damit kommen auch ältere EMCOMILL- und MAXXMILL-Modelle für die Roboterautomation in Frage, die ursprünglich nicht für die Verkettung vorbereitet waren.
Die Roboterzelle arbeitet vollständig außerhalb der EMCO-Maschine und greift nicht in deren Mechanik oder Steuerungssoftware ein. Damit bleibt die Herstellergarantie in der Regel unberührt. Im Vorfeld wird das konkrete Vorgehen abgestimmt und dokumentiert, um Klarheit gegenüber dem EMCO-Service und internen Stakeholdern zu schaffen.
Mit seiner universellen Schnittstelle lässt sich der SherpaLoader® an alle gängigen Dreh- und Fräsmaschinen anbinden – unabhängig von deren Baujahr. So kann mit demselben SherpaLoader® eine betagte Bestandsmaschine nachgerüstet, und genauso eine Neumaschine automatisiert werden.











Mit dem Modul Wenden lassen sich Werkstücke zwischen den Operationen automatisch drehen, ohne dass ein Bediener eingreifen muss. Bei Drehmaschinen ohne Gegenspindel ermöglicht das die Rückseitenbearbeitung in derselben Schicht, bei 5-Achs-Fräsmaschinen wie der UMILL entsteht eine vollständige 6-Seiten-Bearbeitung. Das Modul ist vollständig in die Dialogsteuerung integriert, vom Rohteil bis zum allseitig fertigen Bauteil.
Das Modul Reinigen bläst Späne und Kühlschmierstoff von den fertig bearbeiteten Werkstücken, bevor sie zurück auf den Materialspeicher gelegt werden. Eine zusätzliche Abblasvorrichtung reinigt Spannfutter oder Schraubstock in der EMCO-Maschine vor dem Einlegen neuer Rohteile. Das verhindert Späneeinschluss zwischen Werkstück und Spannfläche und schützt so die Wiederholgenauigkeit der nächsten Operation.
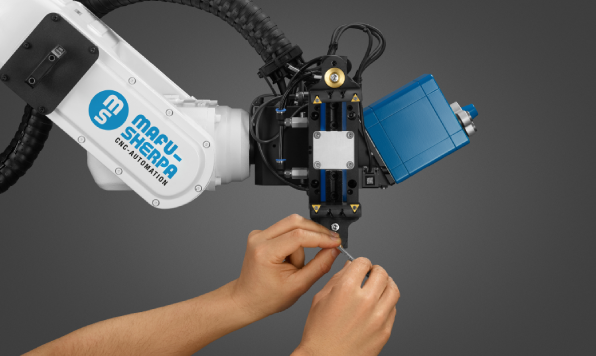
Das Modul Vorprägen versieht Werkstücke mit definierten Spannflächen für sicheren Schraubstocksitz, das Modul Ausrichten positioniert Formteile reproduzierbar vor dem Einlegen. Mit dem Modul Markieren erhält jedes Bauteil per Karbid-Nadel Seriennummer, Datum oder Auftragsnummer, integriert in den Entladevorgang. Das Modul Abstechen erlaubt die Fertigung mehrerer Halbzeuge aus einem Rohteil. Über offene Schnittstellen lassen sich auch Messstationen oder kundenspezifische Stationen einbinden.
Die Investition in einen SherpaLoader® amortisiert sich bei richtiger Auslegung typischerweise innerhalb von 12 Monaten. Entscheidend ist, dass die zusätzlich gewonnene Spindelzeit auch tatsächlich für Aufträge genutzt wird. Eine individuelle ROI-Berechnung ist Teil der Beratung und macht das wirtschaftliche Potenzial für die jeweilige EMCO-Maschine transparent.
Der größte Hebel liegt außerhalb der regulären Arbeitszeit. Eine EMCO-Maschine, die freitagabends mit Rohteilen bestückt wird und bis Montagmorgen autonom läuft, gewinnt bis zu 60 zusätzliche Produktionsstunden pro Woche. Das geschieht ohne Nacht- oder Wochenendzuschläge und ohne zusätzliche Bediener. Anwender berichten von täglichen Spindelzeit-Steigerungen um 10 bis 14 Stunden.
Die Automatisierung senkt die Stückkosten und erhöht gleichzeitig die Kapazität, ohne dass eine zweite Maschine oder eine zweite Schicht angeschafft werden muss. Das ist besonders für Lohnfertiger attraktiv, die auf wechselnde Auftragslagen reagieren müssen. Über die Lebensdauer der Maschine multipliziert sich der Effekt zu einem deutlichen Wettbewerbsvorsprung.
Grundsätzlich lassen sich alle gängigen EMCO-Maschinen automatisieren: die Drehmaschinen EMCOTURN, MAXXTURN und HYPERTURN ebenso wie die Fräsmaschinen UMILL, MAXXMILL und EMCOMILL. Entscheidend sind Zugänglichkeit des Arbeitsraums, Spannmittelausstattung und verfügbare Schnittstellen. Bei den Großmaschinen der Baureihen ECOMILL, MECMILL und MMV sowie den Portalfräsmaschinen, die für aufgespannte Großbauteile ausgelegt sind, wird eine Werkstückautomation projektspezifisch bewertet.
Ja. Ob Siemens Sinumerik 828D, 840D sl oder ONE, Fanuc 0i-TF oder 0i-MF, Heidenhain CNC PILOT 640, TNC 620, TNC 640 oder TNC7: Neuere Maschinen werden über digitale Protokolle angebunden, ältere Bestandsmaschinen über freie M-Funktionen und potenzialfreie Kontakte. In beiden Fällen bleibt die Steuerungssoftware unberührt. Beide Wege sind erprobt und funktionieren zuverlässig.
EMCO AX Automation ist auf EMCO-Maschinen abgestimmt und wird in der Regel gemeinsam mit einer Neumaschine geplant. Der SherpaLoader® ist herstellerneutral und lässt sich auch an Bestandsmaschinen nachrüsten, die ohne Automationsvorbereitung ausgeliefert wurden. Mit einer Speicherfläche von bis zu 12 m² für über 3.000 Bauteile sind autonome Laufzeiten von mehreren Tagen möglich. Dieselbe Zelle kann an einer EMCO-Drehmaschine, einer EMCO-Fräsmaschine oder einer Maschine eines anderen Herstellers betrieben werden. Welche Lösung passt, hängt von Maschinenpark, Teilespektrum und langfristiger Strategie ab.
Die Roboterzelle arbeitet außerhalb der Maschine und ohne Eingriff in deren Mechanik oder Steuerungssoftware. Damit bleibt die Herstellergarantie in der Regel unberührt. Im Vorfeld wird das konkrete Vorgehen abgestimmt und dokumentiert, um Klarheit gegenüber dem EMCO-Service zu schaffen.
Vorbereitende Arbeiten wie Aufstellung, elektrische Anbindung und Einrichtung der Materialbereitstellung lassen sich oft im laufenden Betrieb erledigen. Die schnellste dokumentierte Installation eines SherpaLoader® dauerte drei Tage inklusive Schulung. So bleibt die Stillstandszeit der EMCO-Maschine auf das notwendige Minimum begrenzt.
Gerne zeigen wir Ihnen und Ihrem Team, wie Sie den SherpaLoader® ohne Vorkenntnisse starten und einsetzen können.
Rufen Sie uns an
Schreiben Sie uns