Kameragesteuerte Werkstückerkennung statt mechanischer Magazine
Möchten Sie Ihre Alzmetall GS-Bearbeitungszentren effizienter betreiben und die Spindelzeit Ihrer 5-Achs-Präzisionsmaschinen besser nutzen? MAFU-SHERPA CNC Automation bietet kameragesteuerte Roboterlösungen, mit denen sich bestehende GS-Maschinen wirtschaftlich nachrüsten lassen – unabhängig von Baujahr und Steuerungsgeneration. Ob GS 600, GS 800, GS 1000 oder größere Modelle: Eine Automation ist bei allen gängigen Alzmetall-Bearbeitungszentren möglich, präzise und produktiv. Der SherpaLoader® ergänzt die hohe Bearbeitungsqualität der Alzmetall-Maschinen um eine reproduzierbare Werkstückzuführung – und entlastet qualifizierte Fachkräfte von Routinearbeiten.
Unverbindlich beratenAlzmetall-Bearbeitungszentren sind für hochpräzise 5-Achs-Bearbeitung im Werkzeug- und Formenbau, in der Serienfertigung und der Luftfahrtindustrie bekannt. Solche Maschinen sind eine erhebliche Investition – ihre Wirtschaftlichkeit hängt direkt von der Anzahl der produktiven Spindelstunden ab. Ohne Automation steht eine Alzmetall jedoch oft 16 Stunden am Tag still, weil der Bediener nicht permanent zur Verfügung steht. Mit dem SherpaLoader® läuft die Maschine auch nachts und am Wochenende weiter und nutzt das Präzisionspotenzial konsequent aus.
In Alzmetall-typischen Fertigungen sind komplexe 5-Achs-Programmierung, Qualitätsprüfung und Prozessoptimierung die eigentlich anspruchsvollen Aufgaben. Manuelles Be- und Entladen bindet das gleiche Personal an Routinetätigkeiten, das eigentlich für Werkzeugmanagement und Prozessentwicklung gebraucht wird. Mit dem SherpaLoader® übernimmt der Roboter das Werkstückhandling, während der Zerspaner sich auf das konzentriert, was seine Qualifikation verlangt. Ein Bediener kann mehrere automatisierte Maschinen parallel überwachen – das entschärft den Fachkräftemangel, ohne Erfahrung im Team zu verlieren.
Beim manuellen Einlegen variieren Position und Spannkraft – mit Auswirkungen auf die Maßhaltigkeit der ersten Operation. Bei Alzmetall-Maschinen mit engen Toleranzen kann das den entscheidenden Unterschied zwischen Gutteil und Ausschuss bedeuten. Der SherpaLoader® positioniert jedes Werkstück mit identischer Genauigkeit und legt es reproduzierbar in das Spannmittel. So bleiben die Bearbeitungsergebnisse über die gesamte Serie stabil – ein Vorteil, der sich besonders bei anspruchsvollen Formenbau- und Aerospace-Bauteilen auszahlt.
Die kompakten Modelle der GS-Baureihe sind für hochdynamische Bearbeitungen im Werkzeug- und Formenbau, in der Prototypenfertigung und Elektrodenfertigung ausgelegt. Mit dem SherpaLoader® lassen sich diese Maschinen über die Fronttür oder Seitentür beladen, ohne den Zugang zum Werkzeugmagazin oder Späneförderer zu blockieren. Werkstückgewichte im Bereich von wenigen Gramm bis 38 kg werden über die SherpaLoader®-M-Serie abgedeckt.
Die GS 1000 hat sich seit ihrer Einführung als Alzmetall-Erfolgsmodell für die 5-Seiten-Bearbeitung etabliert. Mit erweitertem Zerspanungsraum und Torque-Antrieben in den Rotationsachsen wird sie sowohl in der Serienfertigung als auch für anspruchsvolle Einzelteile eingesetzt. Der SherpaLoader® M50 oder M88 übernimmt hier das Werkstückhandling – auch bei schweren Rohteilen von bis zu 73 kg lassen sich die typischen Serienaufträge automatisieren.
Für die größten Modelle der GS-Baureihe bietet sich der SherpaLoader® M225 an, der Werkstücke bis 175 kg projektspezifisch handhabt. Damit lassen sich auch schwere Gussteile, Stahlblöcke und Werkzeugbau-Rohlinge automatisieren, die manuell nur mit Hilfsmitteln zu bewegen wären. Wichtig zu wissen: Bei aufgespannten Großbauteilen mit langen Bearbeitungszeiten und hohem Rüstaufwand ist eine klassische Werkstückautomation nicht immer der wirtschaftlichste Weg – eine ehrliche Bewertung erfolgt im Rahmen der Anforderungsanalyse.
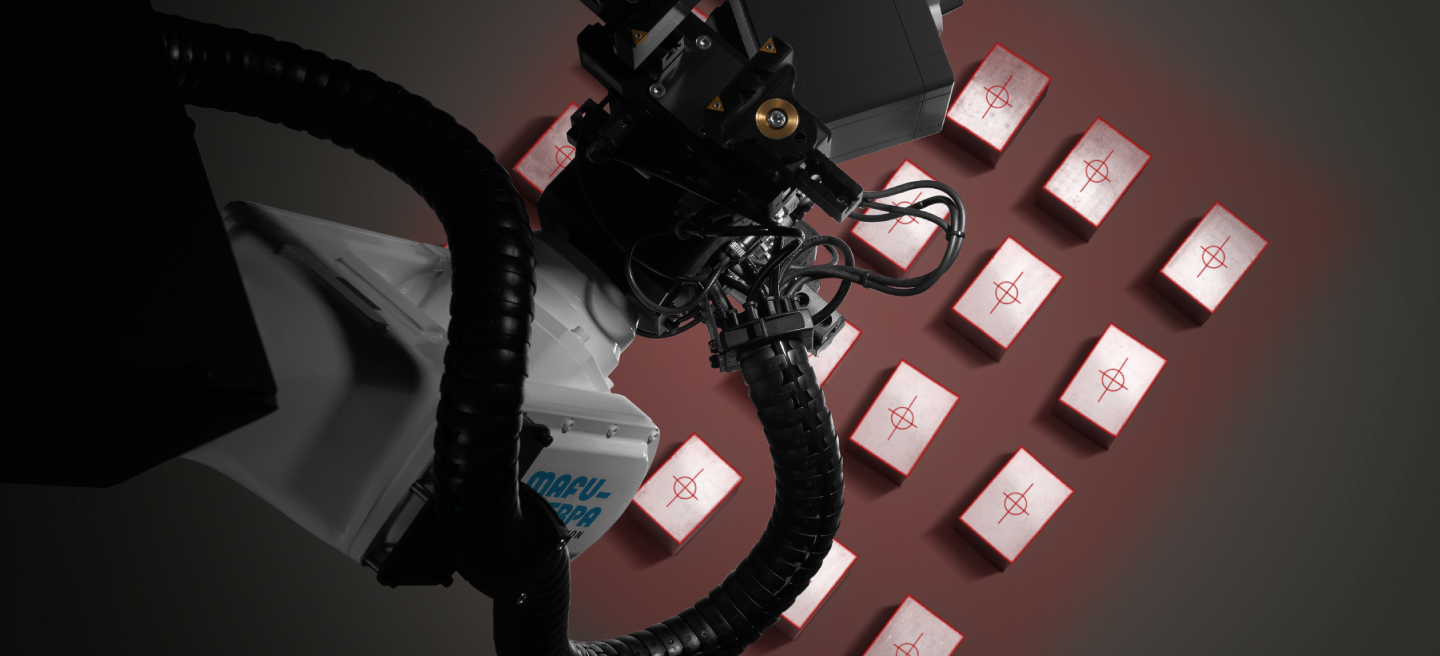
Den Kern des SherpaLoader® bildet SherpaVision®, ein 3D-Kamera-Lasersystem zur automatischen Werkstückerkennung. Das System erfasst Rohteile dort, wo sie tatsächlich liegen – ohne Rasterplatten, ohne Drehtische, ohne passgenaue Matrizen. Damit entfallen die mechanischen Vorrichtungen, die bei klassischen Beladelösungen die Umrüstzeit dominieren. Eine integrierte Schutzklappe hält die Optik auch bei anspruchsvollen Bearbeitungsbedingungen sauber.
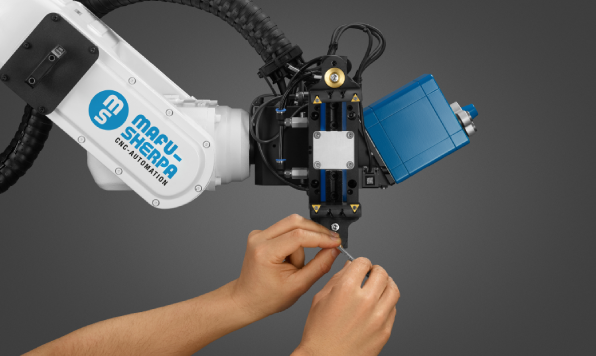
Im Vergleich zu festen Raster- oder Palettenständer-Systemen ist der SherpaLoader® deutlich schneller umgerüstet. Da keine Matrizen getauscht oder Aufnahmen umgebaut werden müssen, dauert ein Werkstückwechsel weniger als fünf Minuten. Es genügt, das Spannmaß der Greifer auf die neue Bauteilgröße einzustellen und in der Dialogsteuerung den passenden Auftrag zu wählen. Diese kurzen Rüstzeiten sind entscheidend für Alzmetall-Anwender mit gemischtem Teilespektrum - etwa im Werkzeug- und Formenbau, wo täglich zwischen verschiedenen Auftragsgeometrien gewechselt wird.
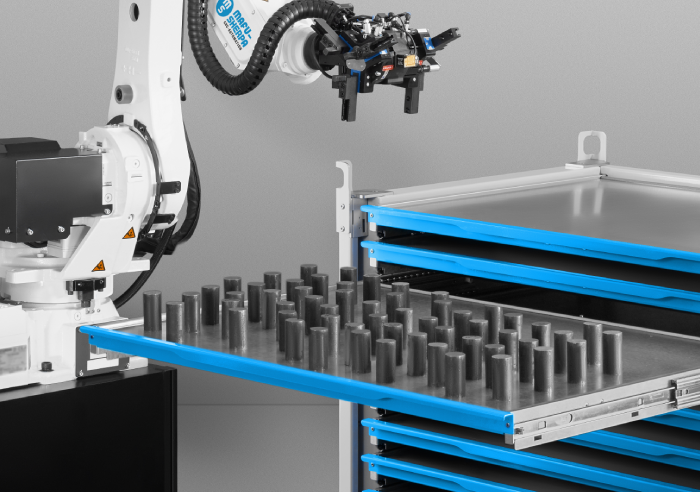
Drei Bereitstellungsformen decken das gesamte Spektrum der Alzmetall-Anwendungen ab: Tischwagen für Prototypen und Kleinserien, SpaceBoxen für mittlere Stückzahlen und Europaletten für schwere oder große Werkstücke. Eine Roboterzelle kann zwei SpaceBoxen mit zusammen rund 12 m² Speicherfläche aufnehmen – Platz für über 3.000 Kleinteile. Bei großen Werkzeugbau-Bauteilen kommt die Palettenbereitstellung im Standardmaß 1.200 × 800 mm zum Einsatz. Die Wahl der Bereitstellung wird passend zu Stückzahl, Bauteilgewicht und Platzangebot getroffen.
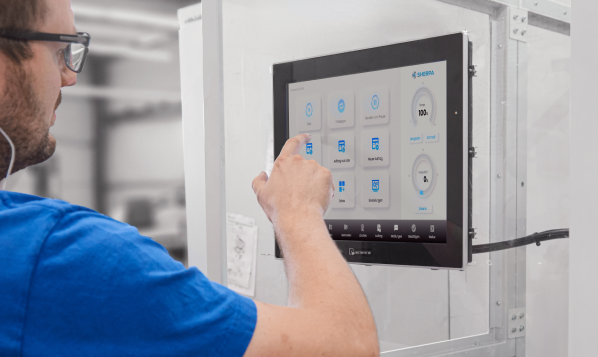
Die Bedienung des SherpaLoader® erfolgt über ein 17-Zoll-Touch-Display mit grafischer Dialogsteuerung. Bediener müssen weder die Heidenhain- oder Siemens-Steuerung der Alzmetall-Maschine noch eine Roboter-Programmiersprache beherrschen, um neue Aufträge einzurichten. Werkstückabmessungen, Greifpositionen und Ablageorte werden über klare Eingabemasken erfasst, den Rest übernimmt das System automatisch. Auch Mitarbeiter ohne Vorerfahrung mit Robotern können nach kurzer Einweisung selbstständig produzieren.
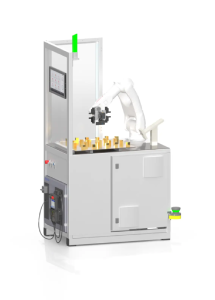
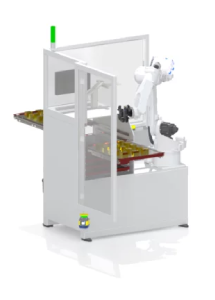
Für kleine Präzisionsbauteile aus Feinmechanik und Elektrodenfertigung sind SherpaLoader® M7 und SherpaLoader® M12 die richtige Wahl. Der M7 handhabt Werkstücke bis 4 kg, der M12 bis 8 kg. Beide Modelle sind kompakt gebaut und eignen sich besonders für GS 600 und GS 800 – überall dort, wo kleine, hochwertige Teile in hoher Stückzahl gefertigt werden.
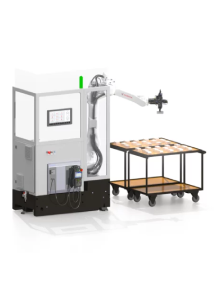
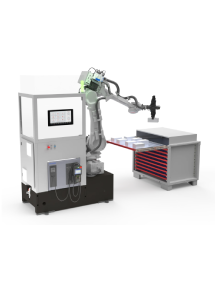
Der SherpaLoader® M25 und SherpaLoader® M50 decken das typische Teilespektrum in Serienfertigung und Werkzeugbau ab. Der M25 bewegt Bauteile bis 18 kg, der M50 bis 38 kg – passend für Stahlzuschnitte, Aluminiumblöcke und Formeinsätze auf GS 800 und GS 1000. Mit diesen beiden Modellen lassen sich die meisten Alzmetall-Standardanwendungen wirtschaftlich automatisieren.
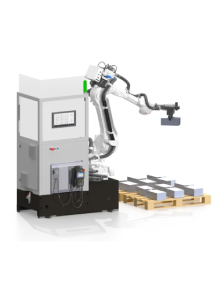
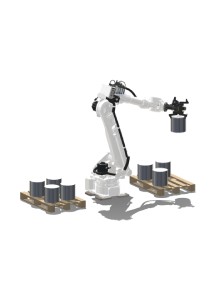
Für schwere Gussteile, Stahlblöcke und Werkzeugbau-Rohlinge stehen SherpaLoader® M88 und SherpaLoader® M225 zur Verfügung. Der M88 handhabt Bauteile bis 73 kg, der M225 bis 175 kg projektspezifisch. Beide Modelle harmonieren mit den größeren GS-Modellen wie der GS 1200 und GS 1400, deren Konstruktion auf massive Werkstücke ausgelegt ist.
Mit seiner universellen Schnittstelle lässt sich der SherpaLoader® an alle gängigen Dreh- und Fräsmaschinen anbinden – unabhängig von deren Baujahr. So kann mit demselben SherpaLoader® eine betagte Bestandsmaschine nachgerüstet, und genauso eine Neumaschine automatisiert werden.











Alzmetall setzt bei den modernen GS-Bearbeitungszentren überwiegend auf Heidenhain-Steuerungen wie die TNC 640, iTNC 530 und ältere TNC 426/530. Vereinzelt kommen auch Siemens-Steuerungen zum Einsatz. Der SherpaLoader® lässt sich an alle Varianten anbinden – über digitale Protokolle wie EtherNet/IP, PROFIBUS DP oder PROFINET bei modernen Maschinen, oder über freie M-Funktionen und potenzialfreie Kontakte bei älteren Modellen ohne Bus-Karte. In allen Fällen bleibt die Bedienoberfläche der Maschine vollständig unberührt.
Die Roboterzelle arbeitet vollständig außerhalb der Alzmetall-Maschine und greift nicht in deren Mechanik oder Steuerungssoftware ein. Damit bleibt die Herstellergarantie in der Regel unberührt, und die laufende Gewährleistung über den Alzmetall-Servicepartner wird nicht beeinträchtigt. Im Vorfeld wird das konkrete Vorgehen abgestimmt und dokumentiert, um Klarheit gegenüber dem Maschinenhersteller und internen Stakeholdern zu schaffen.
Alzmetall-Bearbeitungszentren ohne hydraulische oder pneumatische Drehdurchführung an der 4./5. Achse lassen sich über einen elektrischen Spindelantrieb automatisieren. Dieser steuert das Anzugsmoment am Maschinenschraubstock drehmomentgenau – die Spannkraft wird auftragsspezifisch in der Dialogsteuerung eingestellt. Damit kommen auch ältere GS-Modelle für die Roboterautomation in Frage, die ursprünglich nicht für die Verkettung vorbereitet waren.
Mit dem Modul Wenden lassen sich Werkstücke zwischen den Operationen automatisch drehen, ohne dass ein Bediener eingreifen muss. So werden Vorder- und Rückseite in derselben Schicht bearbeitet. Das Modul ist vollständig in die Dialogsteuerung integriert und ermöglicht eine durchgängige Komplettbearbeitung vom Rohteil bis zum fertigen Bauteil – auch bei komplexen Formenbauteilen.
Das Modul Reinigen bläst Späne und Kühlschmierstoff von den fertig bearbeiteten Werkstücken, bevor sie zurück auf den Materialspeicher gelegt werden. Eine zusätzliche Abblasvorrichtung reinigt das Spannmittel in der Alzmetall-Maschine vor dem Einlegen neuer Rohteile. So wird die Sauberkeit am Übergabepunkt gewährleistet – insbesondere bei Folgeoperationen oder Messprozessen wichtig.
Das Modul Vorprägen versieht schmale bis breite Werkstücke mit definierten Spannflächen, sodass der Schraubstock einen sicheren Sitz findet. Das Modul Ausrichten positioniert Formteile reproduzierbar, bevor sie in das Spannmittel eingelegt werden. Diese beiden Module ergänzen die hohen Genauigkeitsanforderungen einer Alzmetall-Maschine, indem sie die Positioniertoleranzen bereits vor der eigentlichen Zerspanung minimieren.
Das Modul Markieren versieht jedes Bauteil per Karbid-Nadel mit Seriennummer, Datum oder Auftragsnummer – integriert in den Entladevorgang. Das Modul Abstechen erlaubt die Fertigung mehrerer Halbzeuge aus einem einzelnen Rohteil. Über offene Schnittstellen lassen sich auch Messstationen oder kundenspezifische Stationen nachträglich einbinden.
Die Investition in einen SherpaLoader® amortisiert sich bei richtiger Auslegung typischerweise innerhalb von 12 Monaten. Bei hochpreisigen Alzmetall-Maschinen ist der Hebel besonders groß, weil jede zusätzliche Spindelstunde bei diesen Anlagen einen entsprechend hohen Beitrag liefert. Eine individuelle ROI-Berechnung ist Teil der Beratung und macht das wirtschaftliche Potenzial für die jeweilige Maschine transparent.
Der größte Hebel liegt außerhalb der regulären Arbeitszeit. Eine Alzmetall-Maschine, die freitagabends mit Rohteilen bestückt wird und bis Montagmorgen autonom läuft, gewinnt bis zu 60 zusätzliche Produktionsstunden pro Woche. Das geschieht ohne Nacht- oder Wochenendzuschläge und ohne zusätzliche Bediener. Anwender berichten von täglichen Spindelzeit-Steigerungen um 10 bis 14 Stunden. Bei Werkzeugbau-Anwendungen mit langen Bearbeitungszyklen kann das die Lieferzeit für ein Werkzeugprojekt um Tage verkürzen.
Alzmetall bietet mit dem Robotergestützten Palettenständer-System eine eigene Automationslösung an. Der SherpaLoader® ist dazu eine herstellerneutrale Alternative – mit dem entscheidenden Unterschied: Eine SherpaLoader®-Zelle lässt sich auch an einer einzelnen Bestandsmaschine ohne werkseitige Vorbereitung nachrüsten und kann mit derselben Zelle an einer Alzmetall, einer DMG MORI oder einer Hermle betrieben werden. Zudem entfällt der Aufwand für vorgerüstete Paletten, weil das kameragesteuerte System Werkstücke direkt aus SpaceBox oder Tischwagen greift. Das schafft Flexibilität bei einem gemischten Maschinenpark.
Grundsätzlich lassen sich alle gängigen Alzmetall-Bearbeitungszentren der GS-Baureihe automatisieren – von der kompakten GS 600 bis zur großen GS 1400. Auch ältere Modelle mit Heidenhain-Steuerungen wie iTNC 530 oder TNC 426 sind nachrüstbar. Entscheidend sind die Zugänglichkeit des Arbeitsraums, die Spannmittelausstattung und die verfügbaren Steuerungsschnittstellen.
Ja. Neuere Alzmetall-Maschinen mit TNC 640 lassen sich über digitale Protokolle wie EtherNet/IP oder PROFINET anbinden. Ältere Bestandsmaschinen ohne Bus-Karte werden klassisch über M-Funktionen und potenzialfreie Kontakte angebunden – ohne Eingriff in die Steuerungssoftware. Beide Wege sind erprobt und funktionieren zuverlässig.
Die Roboterzelle arbeitet außerhalb der Maschine und ohne Eingriff in deren Mechanik oder Steuerungssoftware. Damit bleibt die Herstellergarantie in der Regel unberührt. Im Vorfeld wird das konkrete Vorgehen abgestimmt und dokumentiert, um Klarheit gegenüber dem Alzmetall-Servicepartner zu schaffen.
Vorbereitende Arbeiten – Aufstellung, elektrische Anbindung und Einrichtung der Materialbereitstellung – lassen sich oft im laufenden Betrieb erledigen. Die schnellste dokumentierte Installation eines SherpaLoader® dauerte drei Tage inklusive Schulung. So bleibt die Stillstandszeit der Alzmetall-Maschine auf das notwendige Minimum für die finale Inbetriebnahme begrenzt.
Mit ausreichend großem Materialspeicher – zum Beispiel zwei SpaceBoxen mit zusammen 12 m² oder zwei Europaletten – kann eine Alzmetall-Maschine über mehrere Schichten autonom produzieren. Eine Fernwartungsschnittstelle erlaubt im Bedarfsfall Diagnose und Optimierung über das Netzwerk. So entstehen mannlose Nacht- und Wochenendschichten, die die Auslastung entscheidend erhöhen.
Jede Fertigung ist anders. Werkstückspektrum, Maschinenpark, Losgrößen und Platzverhältnisse unterscheiden sich von Betrieb zu Betrieb. Am Anfang steht eine systematische Anforderungsanalyse: Welche Alzmetall-Maschinen sollen automatisiert werden? Welche Werkstücke laufen am häufigsten? Wie viel Platz steht zur Verfügung? Aus diesen Informationen entsteht ein passgenaues Automatisierungskonzept – inklusive Wirtschaftlichkeitsberechnung.
Technische Datenblätter geben einen ersten Eindruck, eine Live-Demonstration zeigt die Praxis. Dadurch wird schnell sichtbar, wie präzise und zuverlässig der Roboter arbeitet. Termin vereinbaren: +49 711 2525 744-0 oder info@mafu-sherpa.com.
Auf Basis der Anforderungsanalyse entsteht ein konkretes Angebot mit transparenter ROI-Berechnung. Sie sehen, mit welcher Amortisationszeit zu rechnen ist und welche zusätzliche Spindelzeit realistisch erreichbar ist. Die Berechnung berücksichtigt Maschinenbelegung, Werkstücklaufzeiten und Margen – nicht nur Listenpreise.
Von der ersten Beratung über die Konfiguration bis zur Inbetriebnahme begleitet MAFU-SHERPA das Projekt durchgängig. Das umfasst Aufstellung, Anbindung an die Alzmetall-Steuerung, Einrichtung des ersten Werkstücks und die Schulung der Bediener. Nach der Übergabe steht ein Servicepartner-Netzwerk für schnelle Reaktionszeiten zur Verfügung. So wird der Übergang in die automatisierte Produktion zur Routine – nicht zum Risiko.
Gerne zeigen wir Ihnen und Ihrem Team, wie Sie den SherpaLoader® ohne Vorkenntnisse starten und einsetzen können.
Rufen Sie uns an
Schreiben Sie uns